

लेजर वेल्डिंग एक बहु-विषयक तकनीक है जो लेजर ऑप्टिक्स, स्वचालन, सामग्री विज्ञान, मैकेनिकल इंजीनियरिंग और उन्नत उत्पाद डिजाइन को एकीकृत करती है। आज, यह पृथक मशीनरी से परे मजबूत सहायक प्रक्रियाओं द्वारा समर्थित एक पूरी तरह से एकीकृत, स्वचालित प्रणाली में विकसित हो गया है। स्मार्ट विनिर्माण की आधारशिला के रूप में, लेजर वेल्डिंग में भारी संभावनाएं हैं, खासकर एयरोस्पेस फैब्रिकेशन जैसे उच्च परिशुद्धता वाले क्षेत्रों में।
उद्योग वर्तमान में कई परिवर्तनकारी तकनीकी प्रगति की ओर बढ़ रहा है:
1. फिलर वायर के साथ लेजर वेल्डिंग
परंपरागत रूप से, ऑटोजेनस लेजर वेल्डिंग (बिना फिलर मेटल के वेल्डिंग) के लिए बेहद टाइट जॉइंट फिट की सहनशीलता की आवश्यकता होती है। बड़े पैमाने पर उत्पादन में, इन लगभग शून्य अंतरालों को बनाए रखना अविश्वसनीय रूप से चुनौतीपूर्ण हो सकता है, जिसने ऐतिहासिक रूप से प्रौद्योगिकी के अनुप्रयोग को सीमित कर दिया है।

ढीले असेंबली टॉलरेंस जोड़ों के लिए वायर -फीड लेजर वेल्डिंग सिस्टम
फिलर वायर सिस्टम को एकीकृत करने से इन कठोर असेंबली आवश्यकताओं में भारी कमी आती है। उदाहरण के लिए, बिना फिलर तार के 2 मिमी एल्यूमीनियम मिश्र धातु प्लेट को जोड़ते समय, दोषरहित वेल्ड सुनिश्चित करने के लिए संयुक्त अंतर व्यावहारिक रूप से शून्य होना चाहिए। हालाँकि, 1.6 मिमी भराव तार पेश करके, 1.0 मिमी जितने चौड़े अंतराल के साथ भी एक उच्च गुणवत्ता, संरचनात्मक रूप से मजबूत वेल्ड बीड प्राप्त किया जा सकता है। इसके अलावा, फिलर तार निर्माताओं को वेल्ड ज़ोन की रासायनिक संरचना को समायोजित करने और मोटी प्लेटों पर बहु-परत वेल्डिंग की सुविधा प्रदान करने की अनुमति देते हैं।
2. बीम रोटेशन लेजर वेल्डिंग (डगमगाने वाली वेल्डिंग)
बीम रोटेशन, जिसे आमतौर पर "वॉबल वेल्डिंग" के रूप में जाना जाता है, एक और सफलता है जो अपूर्ण संयुक्त फिट और बीम मिसलिग्न्मेंट के लिए सहनशीलता को बढ़ाती है। लेजर बीम को गतिशील रूप से घुमाने या दोलन करने से, प्रक्रिया सीम में भिन्नता की भरपाई करती है।
- 2 मिमी ऊंचे - ताकत वाले मिश्र धातु इस्पात के लिए:स्वीकार्य बट - संयुक्त अंतर 0.14 मिमी से 0.25 मिमी तक बढ़ जाता है।
- 4 मिमी प्लेटों के लिए:अंतराल सहनशीलता 0.23 मिमी से 0.30 मिमी तक विस्तारित होती है।
- संरेखण सहिष्णुता:बीम केंद्र और वेल्ड सीम के बीच अनुमेय संरेखण त्रुटि दोगुनी हो गई है, जो 0.25 मिमी से बढ़कर 0.5 मिमी हो गई है।
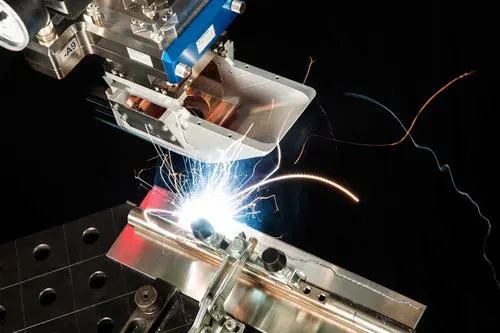
बेहतर संयुक्त संरेखण और सीम ट्रैकिंग के लिए बीम रोटेशन लेजर वेल्डिंग
3. वास्तविक-समय गुणवत्ता का पता लगाना और बंद किया गया-लूप नियंत्रण
प्लाज्मा प्लम से ऑप्टिकल, ध्वनिक और विद्युत संकेतों को कैप्चर करके लेजर वेल्डिंग प्रक्रिया की निगरानी करना आधुनिक अनुसंधान एवं विकास का एक प्रमुख फोकस बन गया है। उन्नत प्रणालियाँ अब वास्तविक {{1}लूप, बंद{{2}लूप गुणवत्ता नियंत्रण के लिए इन संकेतों का सफलतापूर्वक उपयोग कर रही हैं।
प्रमुख सेंसर तकनीकें:
- प्लाज्मा ऑप्टिकल सेंसर (पीएस):स्थिरता का विश्लेषण करने के लिए प्लाज्मा प्लम द्वारा उत्सर्जित विशिष्ट पराबैंगनी (यूवी) तरंग दैर्ध्य को कैप्चर करता है।
- प्लाज्मा चार्ज सेंसर (पीसीएस):प्लाज्मा के भीतर आवेशित कणों (आयनों और इलेक्ट्रॉनों) के असमान प्रसार के कारण होने वाले वोल्टेज अंतर का पता लगाने के लिए जांच के रूप में वेल्डिंग नोजल का उपयोग करता है।
कोर सिस्टम फ़ंक्शंस:
- वेल्डिंग मोड की पहचान:सिस्टम वास्तविक समय में वर्तमान वेल्डिंग स्थिति को अलग करता है। एक स्थिर गहरी पैठ (कीहोल) वेल्ड मजबूत पीएस और पीसीएस संकेतों के साथ एक मजबूत प्लाज्मा प्लम उत्पन्न करता है। स्थिर चालन वेल्डिंग कोई प्लाज्मा उत्पन्न नहीं करता है, सिग्नल शून्य के करीब गिरता है। वेल्ड मोड में किसी भी उतार-चढ़ाव या अस्थिरता को तुरंत पकड़ लिया जाता है क्योंकि सिग्नल रुक-रुक कर बढ़ते या गिरते हैं।
- लेजर पावर डायग्नोस्टिक्स:निश्चित मापदंडों के तहत, पीएस और पीसीएस सिग्नल की तीव्रता सीधे वेल्ड ज़ोन में बिजली वितरण से संबंधित होती है। इन संकेतों की निगरानी से सिस्टम को प्रकाश गाइड गिरावट या बिजली के उतार-चढ़ाव का तुरंत पता लगाने की अनुमति मिलती है।
- स्वचालित नोजल ऊंचाई ट्रैकिंग:चूंकि नोजल से {{1} वर्कपीस की दूरी बढ़ने पर प्लाज़्मा चार्ज सिग्नल अनुमानित रूप से कम हो जाता है, बंद लूप फीडबैक स्वचालित रूप से नोजल की ऊंचाई को समायोजित और बनाए रख सकता है।
- फोकल स्थिति अनुकूलन:गहरी पैठ वेल्डिंग के दौरान, प्लाज्मा ऑप्टिकल सिग्नल
जबकि लेजर वेल्डिंग पहले से ही एक मुख्यधारा विनिर्माण पद्धति है, निरंतर नवाचार इसकी क्षमताओं को और भी आगे बढ़ाता है। उच्च परावर्तनशीलता या थर्मल क्रैकिंग जैसी पारंपरिक सीमाओं को दूर करने के लिए, हाइब्रिड वेल्डिंग तकनीकें उभरी हैं। लेज़र की परिशुद्धता को द्वितीयक ताप स्रोतों जैसे आर्क वेल्डिंग (लेज़र {{3}आर्क हाइब्रिड), प्लाज़्मा आर्क, इंडक्शन हीटिंग, या दोहरी {4}बीम लेज़रों - के साथ जोड़कर निर्माता प्रवेश की गहराई में उल्लेखनीय वृद्धि कर सकते हैं, संयुक्त धातु विज्ञान में सुधार कर सकते हैं, उपकरण की लागत कम कर सकते हैं और उत्पादन की गति को बढ़ा सकते हैं।
अंत में,लेजर वेल्डिंग मशीनबेजोड़ उत्पादन दक्षता, सतत गुणवत्ता और उत्कृष्ट आर्थिक मूल्य प्रदान करता है। तीव्र औद्योगिक उन्नयन के युग में, प्रतिस्पर्धी बढ़त बनाए रखने का लक्ष्य रखने वाले निर्माताओं के लिए इन तकनीकी रुझानों से आगे रहना आवश्यक है।